 中文
 英文
保障营养奶粉克重精准与封口严密:迈驰包装设备赋能粉剂包装环节品质管控
精选【导读】保障营养奶粉克重精准与封口严密:迈驰包装设备赋能粉剂包装环节品质管控- 本文有2090个文字,大小约为7KB,预计阅读时间6分钟。
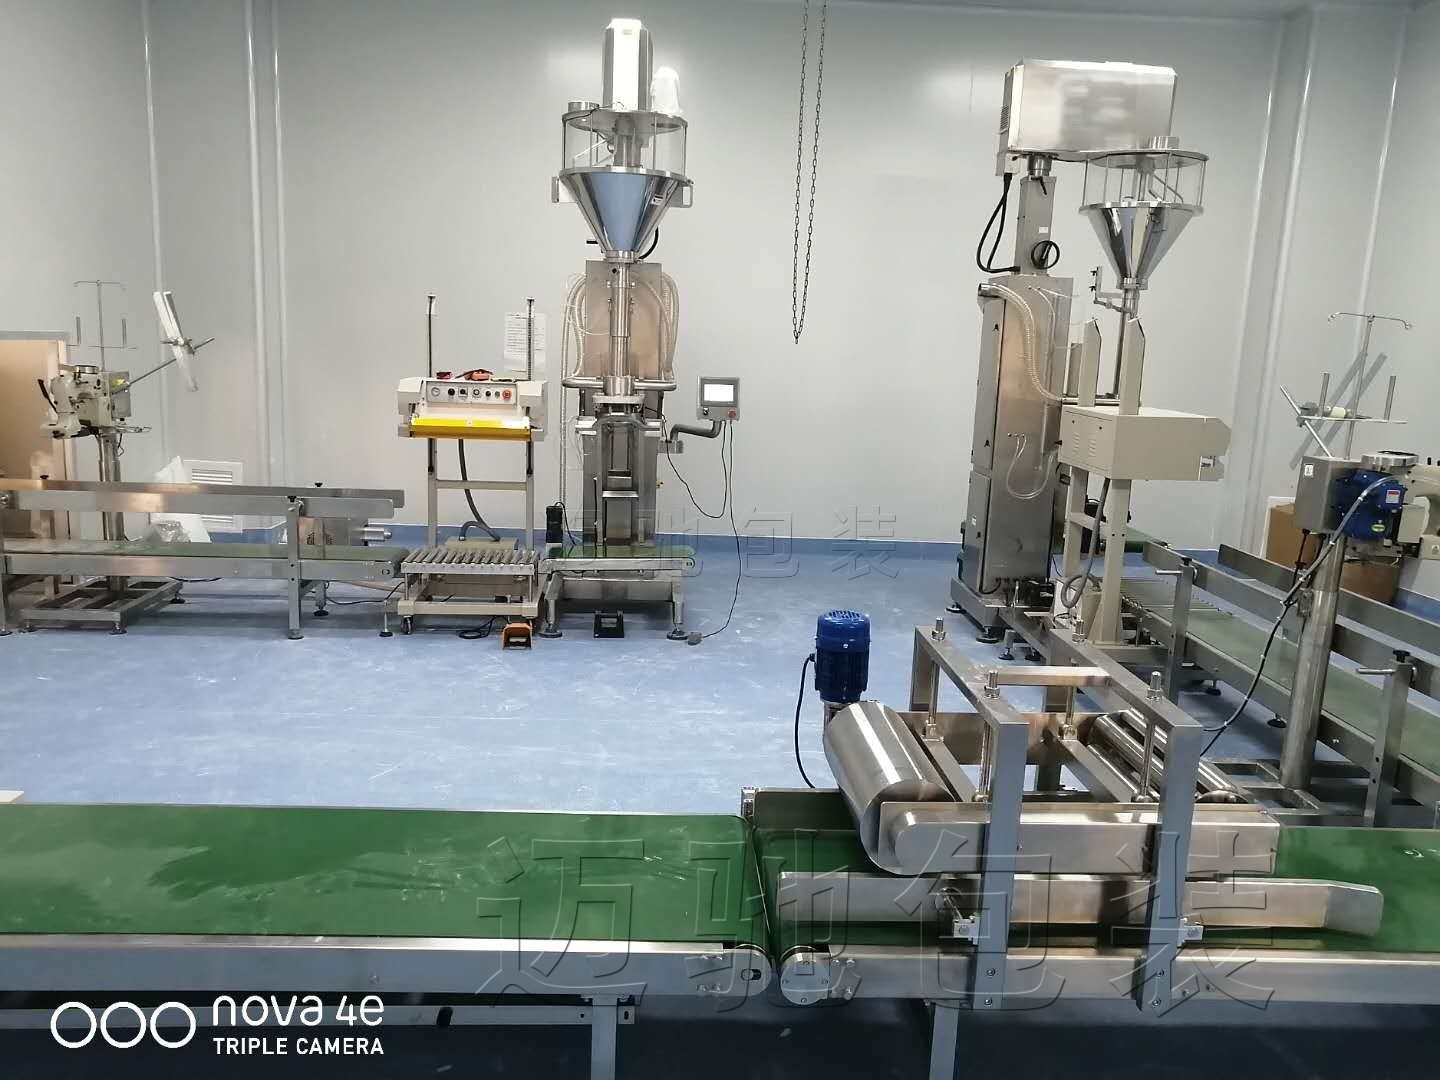
随着乳制品消费升级与婴幼儿配方奶粉新国标的深入实施,奶粉包装环节的精度、卫生安全与生产效率成为生产企业关注的核心。作为深耕自动化包装领域27年的源头实力厂家,广州迈驰包装设备有限公司与合肥迈驰包装设备有限公司依托南北方双基地联动生产体系,推出的MCGD8-200型全自动给袋式包装机,为全脂奶粉、脱脂奶粉、婴儿奶粉、成人奶粉、羊奶粉、豆奶粉、驼乳粉、蛋白粉、营养强化奶粉等粉体物料的袋装包装提供了高效、稳定、智能的整线解决方案。该设备广泛适用于婴幼儿配方奶粉生产线、成人营养粉生产车间、保健食品工厂、植脂末加工企业以及各类食品添加剂和化工粉体包装车间。
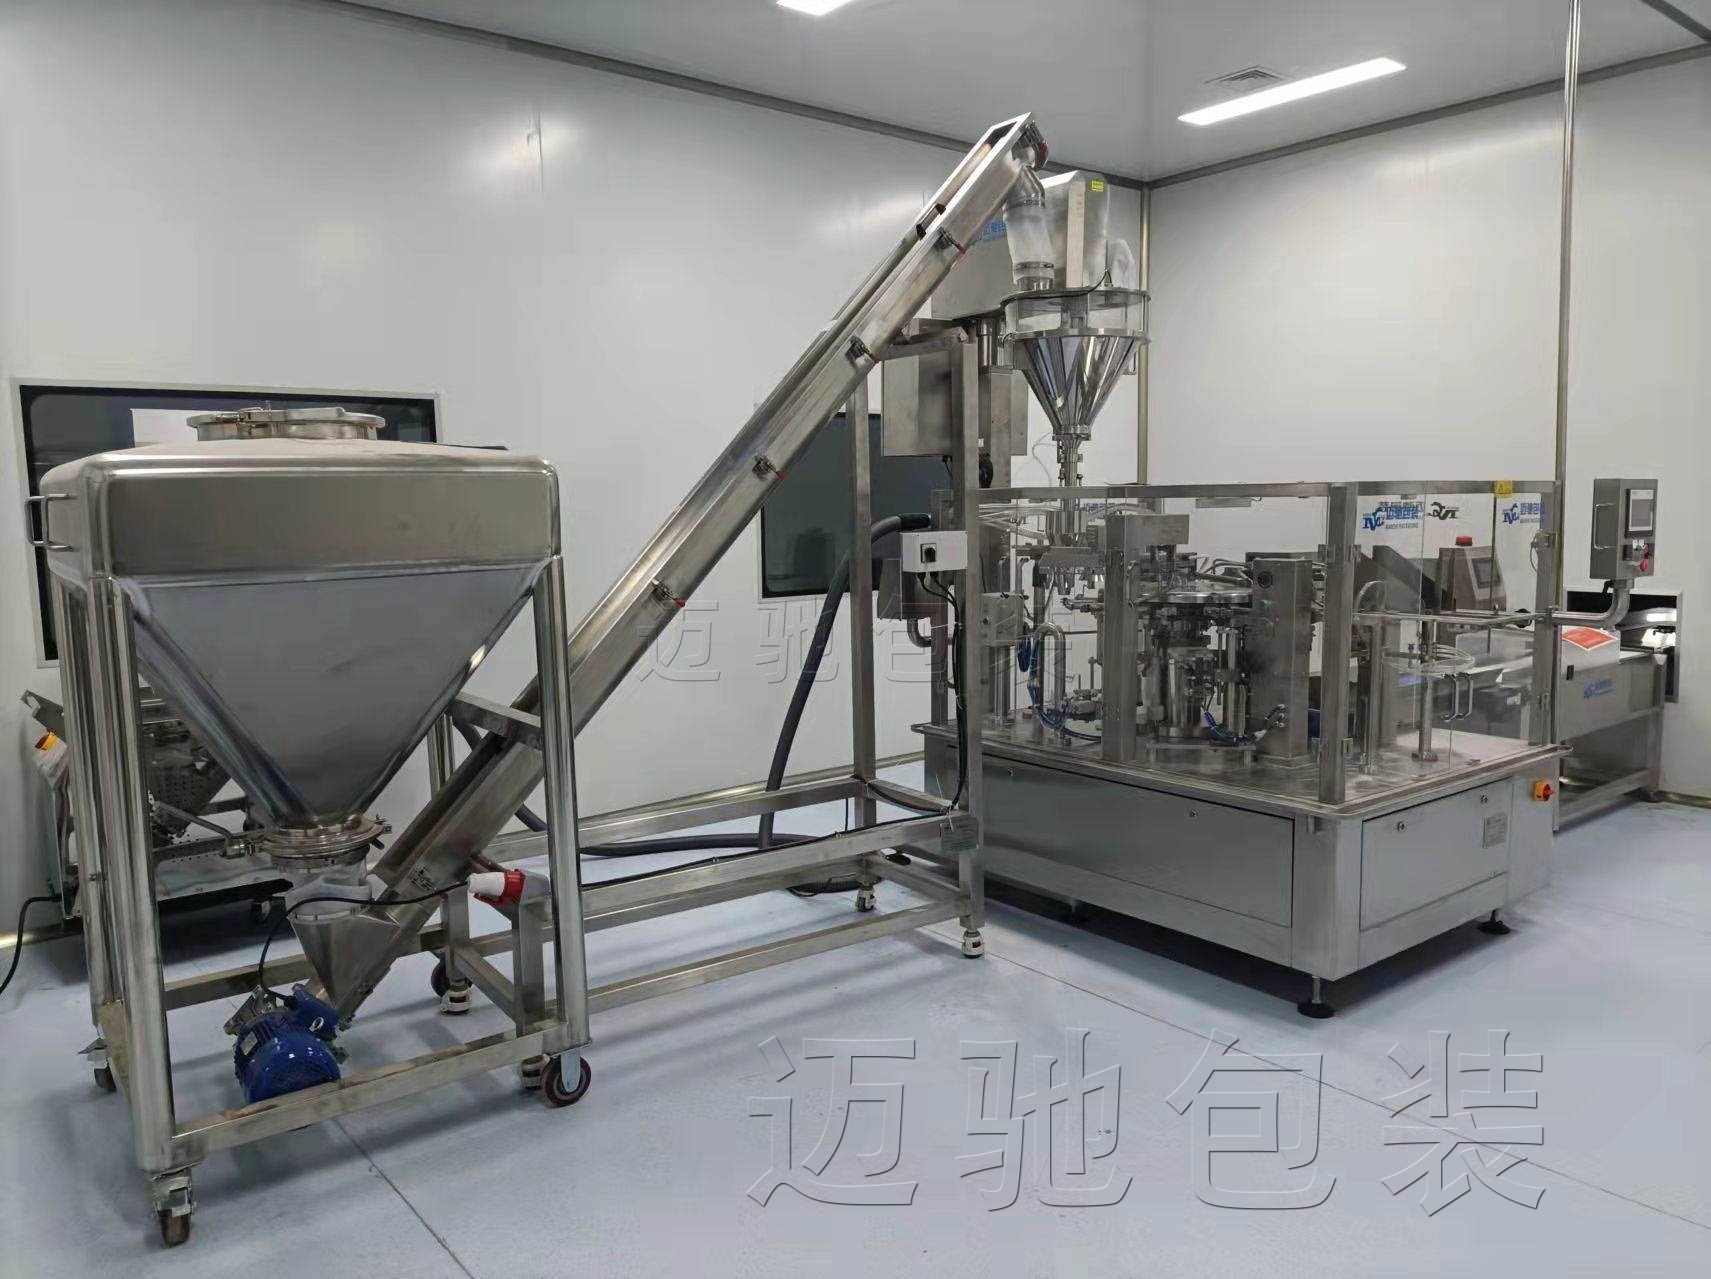
规模化智造布局,夯实生产交付实力
广州迈驰包装设备有限公司成立于2014年,坐落于广州市番禺区联东U谷产业园。合肥迈驰包装设备有限公司作为广州迈驰的控股子公司,成立于2020年,位于安徽省合肥市,是迈驰在华东地区的核心生产基地。两大厂区合计拥有9500余平方米标准化生产厂房,实行精密钣金加工、装配、疲劳测试、整线调试、成品仓储及备件库六大专业功能分区管理。企业设立多个专业事业部,覆盖立式包装机、给袋式包装机、灌装机、装箱设备、码垛设备等全系列产品,具备从原料输送到成品码垛的全流程整线集成能力。迈驰产品已服务于多家世界500强企业,拥有5000余合作客户案例,出口50多个国家。
MCGD8-200设备核心优势
MCGD8-200全自动给袋式包装机采用PLC控制系统与人机界面,操作直观简便,具备多项智能化功能:
一键调宽,换产便捷。袋宽由电机控制,仅需一个按钮即可同步调节各组夹手,适应不同规格袋型的快速切换。
智能检测,杜绝浪费。无袋或开袋不完整时不加料,不开袋不落料,无袋或无加料不封口,有效避免物料浪费与空包产生。
多重报警,运行无忧。支持开门报警、无色带报警、气压不足报警、封口温度异常报警(选配),确保设备长时间稳定运行。
卫生设计,安全可靠。与物料接触部分采用304/316不锈钢或食品级塑料,符合卫生要求。
密闭防尘,计量精准。针对奶粉、豆奶粉、驼乳粉、蛋白粉等易扬尘物料,设备采用封闭式计量与充填结构,配合独立吸尘装置,有效控制粉尘扩散。计量精度可达±0.2%~0.5%,确保每袋重量精准一致。控制元器件均采用国际知名品牌,运行平稳可靠。
充氮锁鲜,品质保障。设备可集成抽真空与充氮双功能,先抽除袋内空气,再注入高纯度氮气,有效抑制奶粉中脂肪氧化与微生物滋生,延长产品货架期。
全自动包装流程
MCGD8-200型全自动给袋式包装机完成从预制袋到成品输出的全套包装作业,流程如下:
上袋:设备自动从袋仓中拾取预制袋,送至夹袋工位。
打码:在包装袋指定位置完成生产日期、批号等信息的喷印或热转印。
开拉链:对于拉链袋型,设备自动打开袋口拉链,为后续开袋和计量下料做好准备。
开袋:通过吸盘装置将包装袋口充分打开,确保袋口成型规整。
计量下料:采用立式螺杆给料系统,螺杆由伺服电机直接驱动,根据控制信号旋转供料。称重传感器和称重控制器进行称重信号的处理,并输出重量数据显示及控制信号。针对奶粉、蛋白粉、豆奶粉、麦芽糊精、乳清粉、植脂末、葡萄糖粉、白砂糖粉、可可粉、抹茶粉、维生素预混料、碳酸钙等粉体物料,实现高精度定量灌装。
清理:对袋口区域进行清理,去除可能残留的粉料,确保封口质量。
热封:采用四路温控热封系统,对袋口进行加热封合。封口温度异常时自动报警,保障封口牢固严密。
整形:对完成封口的包装袋进行整形处理,使成品外观平整美观,便于后续装箱和码垛。
整条包装线后端可衔接重量检测、金属检测、自动开箱、装箱、封箱打包、机器人码垛及入库系统,实现从投料到成品入库的全流程无人化运行。
设备关键参数
设备型号:MCGD8-200
包装尺寸L×W(mm):(100~300)×(100~200)
包装速度(包/分钟):25~90
适用材质:PE复合膜、铝箔膜、镀铝膜等复合材质膜
适用袋型:自立袋、拉链袋、斜嘴自立袋、平面袋
袋宽调节:自动调节
客户痛点与解决方案
痛点一:包装精度难以保证。 奶粉属于高附加值物料,计量误差直接导致成本损失和品质风险。MCGD8-200采用伺服直驱螺杆给料系统与高精度称重传感器,将包装精度控制在±0.2%~0.5%,有效控制每袋重量偏差。
痛点二:粉尘污染影响生产环境。 奶粉等粉体物料在包装过程中易产生扬尘,既影响车间环境又造成物料损耗。设备采用封闭式计量与充填结构,配合独立吸尘装置和除静电装置,有效控制粉尘扩散。
痛点三:封口不严导致漏料与产品变质。 封口质量直接影响产品运输安全与存储品质。设备配备四路温控热封系统和封口温度异常报警功能,确保封口温度精准可控,封口牢固严密。
痛点四:换产频繁、效率低下。 不同规格产品的袋宽切换耗时耗力。MCGD8-200实现一键式袋宽自动调节,仅需一个按钮即可同步调节各组夹手,大幅缩短换产时间。
痛点五:奶粉易氧化变质,保质期难以保障。 奶粉富含脂肪和蛋白质,接触氧气后易氧化变质。MCGD8-200可集成抽真空与充氮双功能,在包装过程中向袋内充入高纯度氮气,有效置换包装内的氧气,保障奶粉新鲜品质。
作为深耕包装机械行业27年的源头实力厂家,广州迈驰包装设备有限公司与合肥迈驰包装设备有限公司将持续以技术创新为驱动,为全国乳品、食品及化工企业提供高效、稳定、智能的包装解决方案。
看完觉得不错?专业工程师在线为您服务!
在线咨询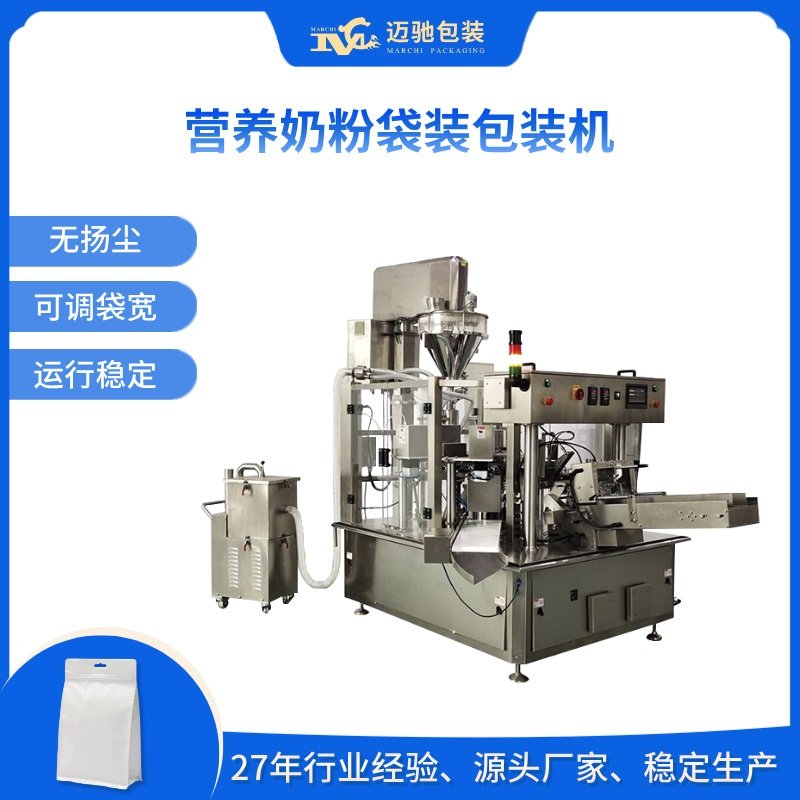

版权声明
本文链接地址:保障营养奶粉克重精准与封口严密:迈驰包装设备赋能粉剂包装环节品质管控http://www.mcpack.cn/news/gsxw/1564.html,转载请注明出处

热门必看
最新资讯
 粤公网安备 44011302004150号




 13902302343
