 中文
 英文
源头厂家解析大袋水泥包装机核心优势:底充式灌装如何实现无尘高精度包装
精选【导读】源头厂家解析大袋水泥包装机核心优势:底充式灌装如何实现无尘高精度包装- 本文有2903个文字,大小约为9KB,预计阅读时间8分钟。
在水泥、建材、化工等行业的粉体包装车间,扬尘大、精度低、效率慢一直是困扰企业生产管理的核心难题。作为一家专业生产包装机生产线的源头实力厂家,广州迈驰包装设备有限公司(以下简称“迈驰”)深耕粉体包装领域二十七年,以扎实的技术积累和持续的创新投入,为全国范围内的水泥厂、粉磨站、矿粉加工中心、建材添加剂车间等客户提供高精度、低扬尘的大袋水泥包装机、水泥粉体包装机及水泥自动包装机整体解决方案。
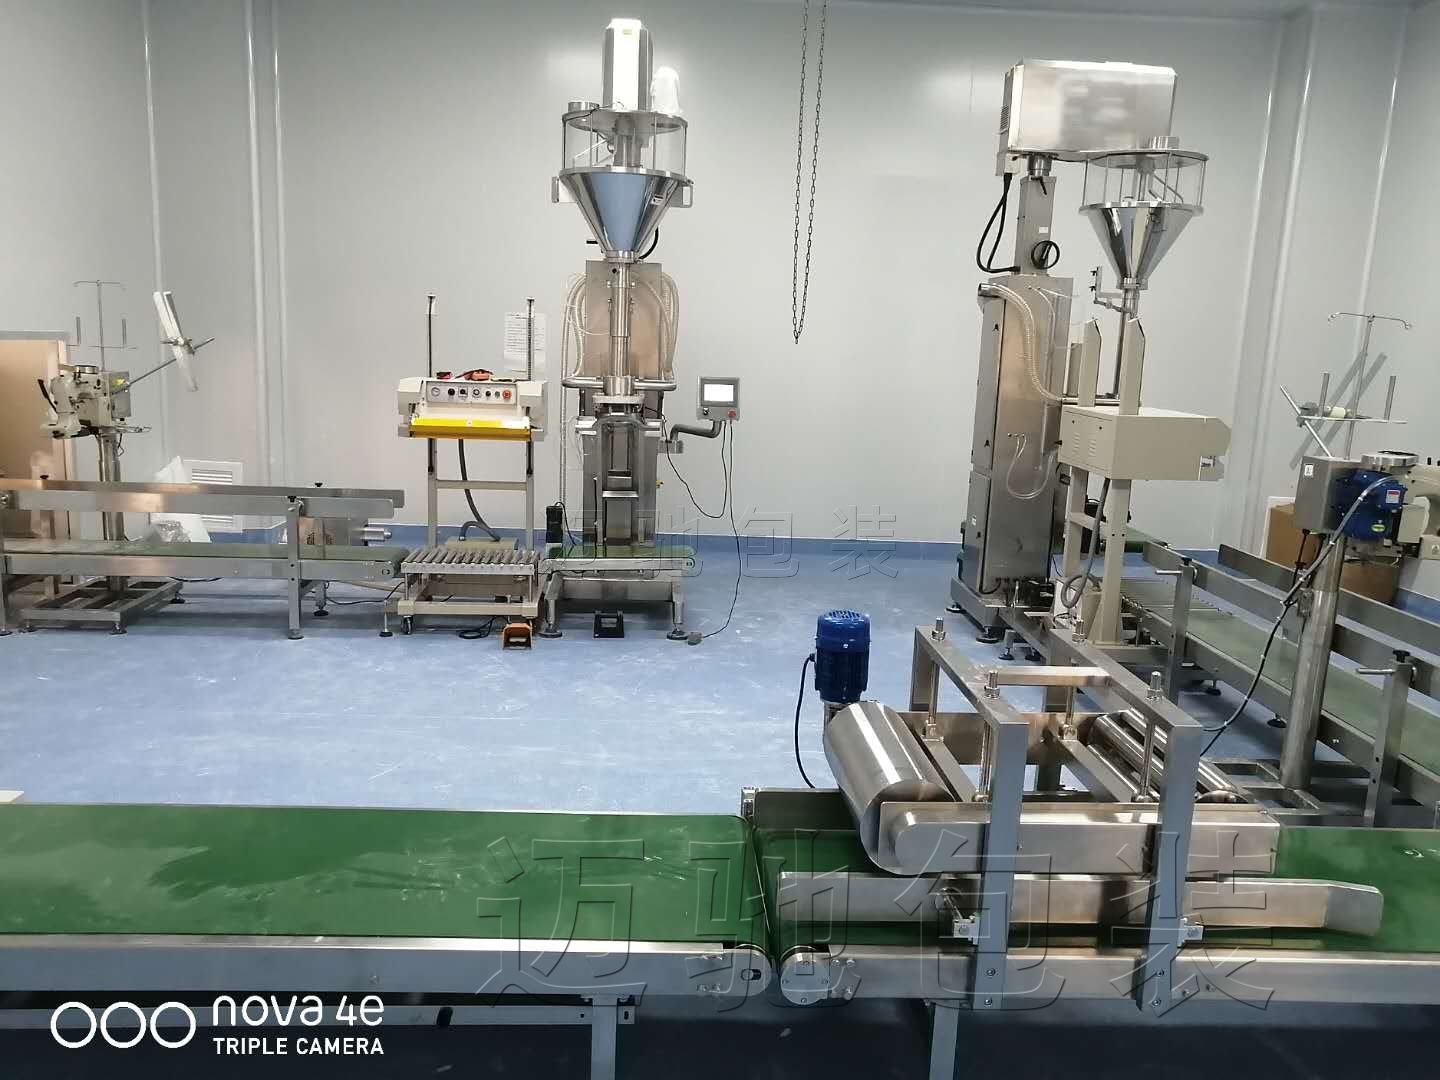
迈驰服务案例
迈驰包装设备工厂,27年包装机械行业经验 5000+合作客户案例,出口50多个国家。世界500强企业长期供应商,支持整厂方案设计,支持非标定制。可包装粉末、颗粒、液体等物料。合作过很多大型食品厂、医药厂、化工厂企业!
● 食品行业:百事公司、伊利、统一企业、塔斯汀、汤臣倍健、南顺集团、五谷磨房、燕谷坊、西麦(SEAMILD)、千岛蜂园、九三集团、焙乐道、广西农垦明阳淀粉、东阿阿胶、温氏集团、安利等
● 医药行业:天津红日、威高集团、东阿阿胶、修正药业、益佰制药、鲁抗医药、太行药业、耐司康、锦坤、湖北共同药业、福和集团、无限极、浙江医药、浙江国邦等
● 兽药行业:龙翔药业、冀中药业、中牧股份、成必信、后羿集团、雷米高、双胞胎集团、粤海集团、海大集团、温氏、正邦集团等
● 食品添加剂行业:星湖科技、新拓洋生物、慕恩生物、奕农、焙乐道、九三集团、味之素、梅花集团、晨光生物、莱茵生物、金河生物
● 化工日化行业:立白、宝洁(P&G)、永新化学、盛泰化学科技、广东禾康、福斯特、三润、三一集团、新能源、新材料、矿产、化工等行业
一、机型选型:精准匹配不同生产场景
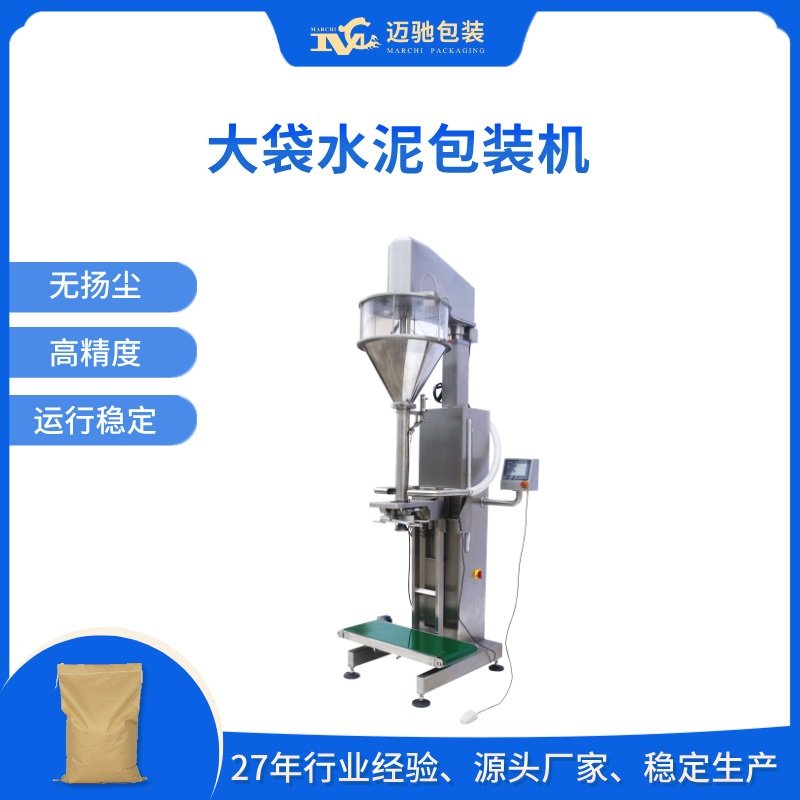
针对水泥及粉体物料包装的多样化需求,迈驰提供从半自动到全自动的完整产品线,覆盖5~25千克的大袋包装规格。其中,MC-DLLB-100L型半自动底充式大袋包装机是面向中小型粉体加工企业及品种更换频繁的生产场景的理想选择。该机采用底充式灌装技术,灌装过程中物料从包装袋底部进行充填,落差小、无扬尘,特别适用于包装精度要求高、密度不均匀、流动性好或流动性差的粉末及小颗粒物料。
对于追求产能极限、致力于打造智能化车间的大型建材集团,迈驰可提供从自动上袋、计量充填、热合缝包到成品输送的全自动包装流水线,实现包装环节的无人化作业。设备支持与Z型提升机、重量复检秤等前后道设备无缝对接,形成完整的自动化包装生产链。
二、核心配置:从源头保障精度与环保
迈驰MC-DLLB-100L型大袋水泥包装机在核心配置上充分考虑了粉体物料的特殊属性:
● 全不锈钢结构:设备主体采用全不锈钢材质,组合式或开启式透明料箱设计,无需工具即可快速拆洗,既满足了水泥添加剂、硫铝酸盐水泥等特殊物料的耐腐蚀需求,也有效避免了不同品种物料之间的交叉污染。
● 高精度称重系统:气动夹袋装置和托架直接安装在重量传感器上,根据预先设定的重量进行快速和慢速双速充填。高反应速度的称重系统确保每一袋产品的重量精准一致,包装精度可达±0.1~0.5%。
● 智能控制系统:采用PLC控制搭配触摸屏人机界面,操作简单直观。设备支持10个产品调整参数配方的储存,方便不同物料包装参数的快速切换,显著提升生产灵活性。
三、包装流程细节:从灌装到码垛的全链条把控
以MC-DLLB-100L型设备为核心的大袋水泥包装生产线,其完整包装过程如下:
第一步:给料与计量。 物料通过单螺旋给料方式进入包装系统,螺杆由伺服电机驱动,根据控制信号精准旋转供料。称重传感器和称重控制器实时处理称重信号并输出重量数据,当达到预设重量时自动切换至慢速充填,确保每袋计量精准。
第二步:底充式灌装。 采用独特的底充式灌装原理,物料从包装袋底部进行填充,大幅度降低了物料落差的冲击。这一设计不仅有效抑制了扬尘的产生,改善了车间作业环境,还解决了因物料密度不均匀而导致的计量偏差问题。
第三步:夹袋与密封。 气动夹袋装置采用气动方式夹紧袋口,与升降机构联动。包装过程中袋口始终处于约束状态,有效减少物料外溢。
第四步:落袋与输送。 称重完毕后,重袋下降至地面或托盘上,自动松解袋口。成品袋经输送带送出,进入后续的复检称重环节。
第五步:码垛入库。 完成包装和复检的袋装水泥通过输送系统进入码垛区域。在全自动生产线上,码垛设备按照预设程序对包装袋进行喂料、转包、压平、编组、推包、整形、分层等工序,按一定顺序和规律堆码成垛,并自动输送出来等待叉车转运-。整条生产线实现了从原料到成品垛盘的全程自动化运行。
四、适用物料与应用场景
迈驰大袋水泥包装机及水泥粉体包装机可广泛适用于以下物料的包装:
水泥类:硅酸盐水泥、硫铝酸盐水泥、超细灌浆水泥、耐高温水泥粉、环保水泥粉、细粉水泥粉。
粉体建材类:建筑石膏粉、腻子粉、粉状防水涂料、水泥基添加剂、干粉砂浆、粉煤灰、矿渣微粉。
无机粉体类:石灰粉、石膏粉、硅灰、膨润土、高岭土、滑石粉、重钙粉、轻钙粉、石英粉、石墨粉、碳粉、粉体添加剂、钛白粉、碳酸钙。
设备已在山东、河南、河北、江苏、浙江、安徽、湖南、湖北、四川、广东、福建、江西、陕西、山西、辽宁、吉林、黑龙江等全国范围内的水泥厂、粉磨站、矿粉加工中心、化工原料厂、建材添加剂车间得到广泛应用。
五、客户痛点与迈驰解决方案
痛点一:扬尘大,环保不达标。 传统水泥包装现场普遍存在“跑冒滴漏”现象,不仅造成原料浪费,更让一线工人长期处于高粉尘环境中。
解决方案:迈驰MC-DLLB-100L采用底充式灌装技术,从原理上大幅减少扬尘。给料口配置截止蝶阀加密封夹袋,从源头上减少物料跌落和喷溅-。同时设备可选配除尘接口,进一步优化车间环境-。
痛点二:计量不准,袋重偏差大。 粉体物料密度不均匀、流动性差异大,传统设备难以保证每袋重量一致-。
解决方案:高反应速度的称重系统搭配快速和慢速双速充填控制,将包装精度稳定控制在±0.1~0.5%。设备支持定量式与实时称重式两种工作模式切换,企业可根据生产节奏灵活选择。
痛点三:堵料架桥,生产效率低。 粉料在料仓内打拱架桥造成给料中断或重量偏差,影响连续生产。
解决方案:专业设计的气动拨叉机构定期动作,有效防止粉料在给料区打拱架桥,保证给料连续稳定。
痛点四:品种切换频繁,调试时间长。 小批量特种水泥生产需要频繁更换配方,传统设备调试耗时费力。
解决方案:设备支持10个产品调整参数配方的储存,不同物料包装参数可快速切换,大幅缩短品种切换时的调试时间。
痛点五:袋体鼓胀,码垛不稳。 包装袋内空气过多导致袋体鼓胀,难以整齐码。
解决方案:升降机构在充填过程中可将料袋上下升降数次,促使物料自然沉降、排出袋内空气,既减少了人工拍打作业,也避免了袋体鼓胀导致的码垛不稳。
设备参数:
● 设备型号:MC-DLLB-100L
● 包装重量:5~25千克
● 包装精度:±0.1~0.5%
● 包装速度:1~4包/分钟
● 电源:3P AC 208~415V 50/60Hz
● 整机功率:2.87千瓦
● 整机重量:450千克
作为一家拥有二十七年包装行业经验的专业包装机生产厂家,迈驰始终坚持以客户需求为导向,提供一对一定制化服务。从设备选型、方案设计、生产制造到安装调试、售后维护,迈驰为全国范围内的客户提供全流程技术支持与服务保障。未来,迈驰将持续深耕粉体包装领域,以更优质的大袋水泥包装机、水泥粉体包装机和水泥自动包装机产品,助力更多生产企业实现降本增效与智能化转型升级。
看完觉得不错?专业工程师在线为您服务!
在线咨询推荐产品
版权声明
本文链接地址:源头厂家解析大袋水泥包装机核心优势:底充式灌装如何实现无尘高精度包装http://www.mcpack.cn/news/gsxw/1514.html,转载请注明出处
相关资讯
热门必看
最新资讯
 粤公网安备 44011302004150号




 13902302343
